Plastové lisované díly: Materiály, procesy a přesné výrobní tipy
Oct 09,2026Vstřikování lékařských plastů: Praktický průvodce pro výrobce zařízení
Sep 30,2026Vysvětlení procesu vstřikování plastů: Fáze, materiály a kvalita
Sep 24,2026Služby vstřikování plastů: Co musí výrobci vědět před objednáním
Sep 18,2026Plastové vstřikovací formy: typy, design, náklady a jak vybrat výrobce forem
Sep 11,2026Plastové lisované díly bývají tichými členy každého produktového týmu. Pevně drží chirurgickou čepel, cvakají dávku na místo, tlumí elektrickou vzpěru nebo sedí v tiskárně a dělají stejnou malou práci milionkrát bez stížností. Pokud je specifikujete, navrhujete kolem nich nebo je vyrábíte, už víte, že skutečné otázky se jen zřídka týkají plastu jako materiálu. Jde jim o konzistenci: stejné přizpůsobení, stejný pocit, stejné rozměry, šarže po šarži.
Následuje praktický pohled na plastové lisované díly: co tento termín zahrnuje, jak se liší hlavní lisovací cesty, proč se tolik mění výběr materiálu a které detaily obvykle rozhodují o tom, zda díl bude fungovat v terénu nebo způsobí potíže na montážní lince.
Obecně řečeno, plastový lisovaný díl je jakákoliv plastová součást, jejíž tvar je vytvořen uvnitř nástroje, spíše než řezán, obráběn nebo spojován z plechu. Formy a raznice mají mnoho podob, a proto se kategorie rozprostírá od dvougramového knoflíku až po nádrž na vodu.
Mezi typické členy rodiny patří:
Většina naší vlastní práce leží na přesném konci vstřikovací větve: malé a střední díly měřené v gramech, kde několik setin milimetru rozhoduje o správném usazení držáku jehly nebo hladkém pohybu tlačné tyče.
Inženýři, kteří jsou v tomto oboru noví, často předpokládají, že veškerý lisovaný plast je vyráběn stejným způsobem. Není tomu tak a brzký výběr špatné cesty může projekt zablokovat do zbytečných nákladů na nástroje nebo do tvaru, který jednoduše nelze vyplnit. Níže uvedená tabulka slouží pro rychlou orientaci.
| Proces | Jak plast získá tvar | Typické lisované díly |
|---|---|---|
| Vstřikování | Tavenina se vstřikuje do uzavřené ocelové formy a ochlazuje se pod tlakem | Pouzdra, kliky, ozubená kola, konektory, pouzdra, drobné konstrukční díly |
| Vytlačování | Tavenina se kontinuálně protlačuje skrz matrici, poté se ochladí a řeže | Trubky, trubky, profily, plechy, izolace kabelů |
| Vyfukování | Změkčená trubice se nafoukne proti stěnám duté formy | Láhve, džbány, palivové nádrže, duté nádoby |
| Lisování lisováním | Změřená vsázka se vtlačí do zahřáté dutiny a vytvrdí | Velké panely, elektrické izolátory, kompozitní díly |
| Rotační lisování | Prášek se roztaví a pokryje vnitřek pomalu rotující formy | Tanky, herní konstrukce, velké duté skořepiny |
Vstřikování dominuje vždy, když nejvíce záleží na toleranci a opakovatelnosti, protože forma definuje geometrii a stroj opakuje cyklus. Ostatní cesty si vydobyjí své místo nepřetržitou délkou, dutým objemem nebo velmi velkým povrchem, nikoli přes přísnou kontrolu rozměrů.
Dvě části mohou sdílet stejnou geometrii a chovat se zcela odlišně kvůli pryskyřici za nimi. Když přezkoumáváme nový projekt, výběr materiálu obvykle sleduje funkci spíše než naopak.
Směsi jsou místa, kde jsou věci zajímavé. Ozubené kolo bubnu lisované z PA66 s 30 procenty skleněných vláken a malým množstvím PTFE získává tuhost ze skla a povrch s nižším třením z PTFE, což je přesně to, co dávkovací mechanismus potřebuje během tisíců cyklů. Malé doplňky, jako jsou tyto, jsou často rozdílem mezi částí, která projde validací, a částí, která selže o tři měsíce později.
Přesnost je jen zřídka výsledkem jednoho chytrého pohybu. Hromadí se z desítek běžných rozhodnutí učiněných nebo kterým se vyhýbáme během vývoje nástrojů a procesů. Tloušťka stěny, úhel úkosu, umístění brány, uspořádání chlazení a kompenzace smrštění – to vše utváří konečné rozměry ještě před pořízením prvního snímku. Porozumění jak se rozhodnutí o návrhu formy promítnou do hotového dílu usnadňuje zbytek konverzace.
Na straně procesu teplota taveniny, teplota formy, rychlost vstřikování, přídržný tlak a doba chlazení zanechávají na součásti otisky prstů. Stejně tak zasychání pryskyřice, které lze snadno přehlédnout a u hygroskopických materiálů, jako jsou PA a PC, je drahé. Protože vyrábíme vlastní formy, úpravy se dějí spíše v oceli než v tabulkovém procesoru. Pokud žebro potřebuje další desetinu milimetru odlehčení, může být místo hádky řezáno a znovu testováno.
Stejné malé součástky se objevují ve velmi odlišných odvětvích, což je jedna z nejpříjemnějších částí práce v tomto oboru. Strategie tolerance vyvinutá pro jednu aplikaci se často ukáže jako přesně to, co jiná aplikace potřebuje.
Toto je nejnáročnější oblast, kterou obsluhujeme. Minimálně invazivní rukojeti skalpelu vyžadují hladké povrchy a spolehlivou fixaci jehly. Injekční pera závisí na tlačných tyčích, ozubených kolech bubnu, tlačítkách pro nastavení dávky a držácích náplně, které fungují i přes tisíce stisknutí. Transparentní endoskopické konektory vyžadují optickou čistotu bez viditelných stop po toku. Čím širší lékařské příslušenství pro vstřikování pole odměňuje všude stejné tři návyky: správná kvalita materiálu, čistota a opakovatelnost rozměrů.
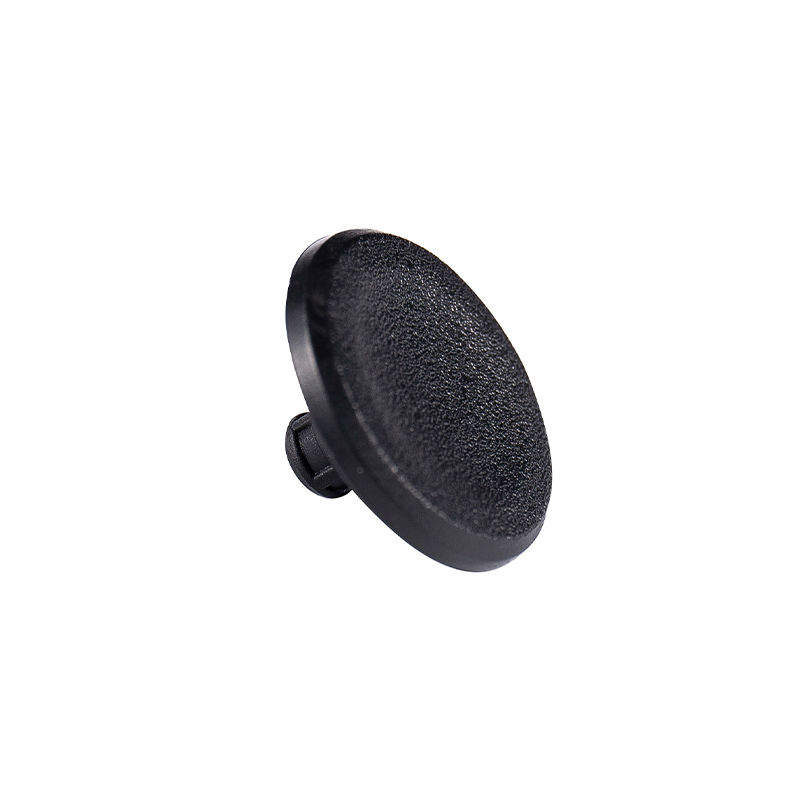
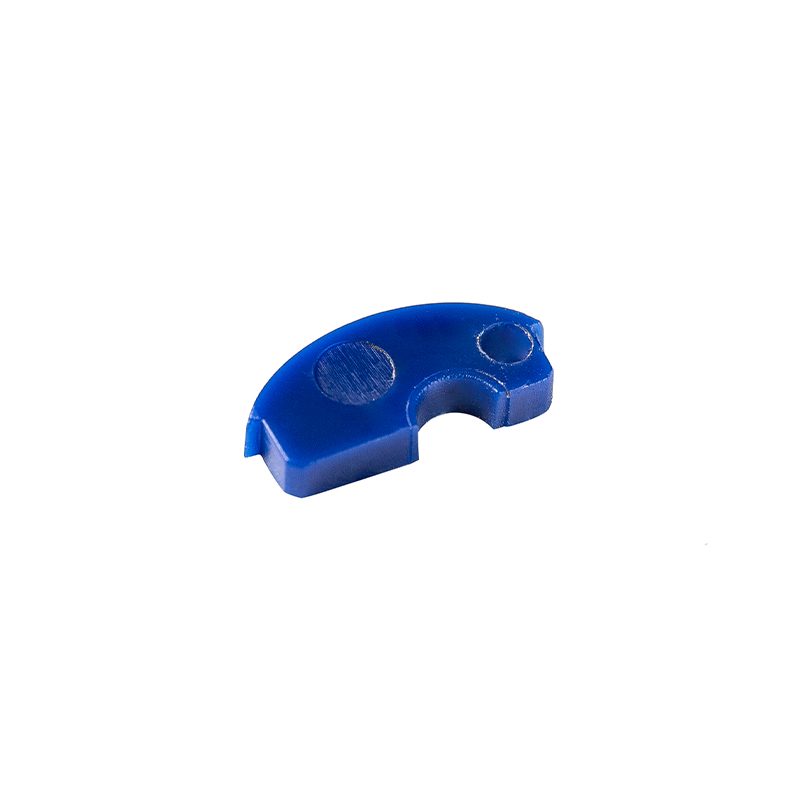
Uvolňovací tlačítko POM pro lékařská injekční pera Uvolňovací tlačítko 0,70 g POM pro injekční pera s přesnými rozměry, hladkým uvolněním dávky jednou rukou a protiskluzovým povrchem pro časté používání. Zobrazit produkt → Plastové díly za obložením a kolem mechanismů zvládají teplo, vibrace a neustálé cyklování zátěže. Lehké stmívací motory se spoléhají na horní skořepiny a vyhazovací tyče se stabilní geometrií, zatímco elektrické vzpěry využívají objímky a pouzdra z polyamidu plněného sklem, které si musí držet tvar i při výkyvech teplot.
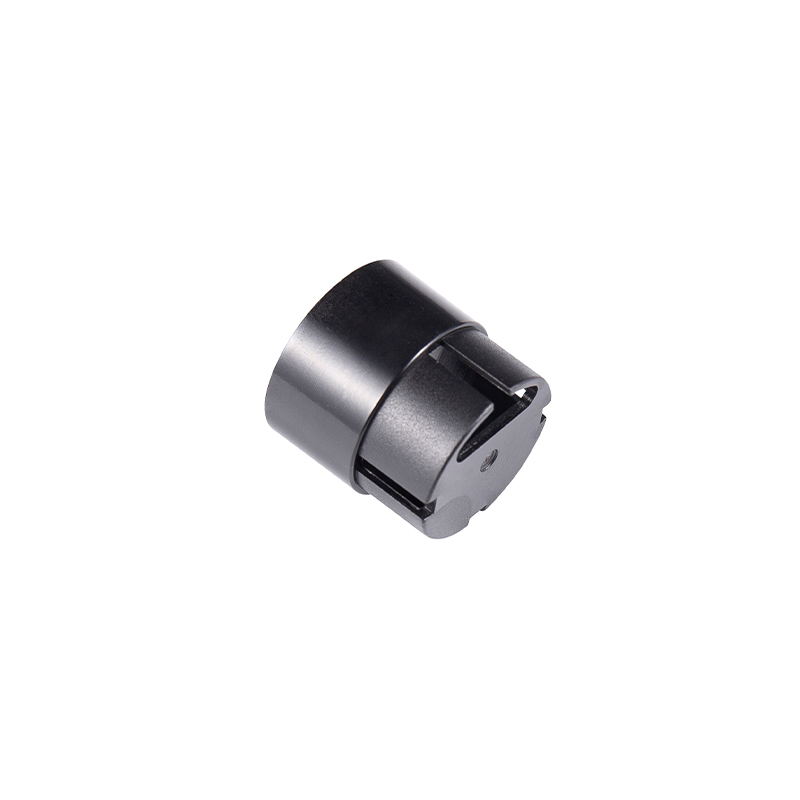
PA66 Automobilové elektrické pouzdro vzpěry Pouzdro PA66 70G33L pro elektrické vzpěrové systémy, s přesným usazením, tepelnou odolností 80–120 °C a stabilní oporou ve zvedacích mechanismech oken nebo otvírání kufru. Zobrazit produkt → Vnitřní části tiskárny, patice a knoflíky lamp, kryty motorů, háky a převody potravinářských strojů a kryty testerů kvality vody patří do stejné rodiny. Jsou jen zřídka okouzlující, ale jsou to části, na které se uživatelé dotýkají a na které se spoléhají. Dobrým příkladem jsou vnitřní díly tiskáren v HIPS a PC/ABS: skromný vzhled, přesto zásadní pro to, zda mechanismus zůstane rok co rok vyrovnaný.
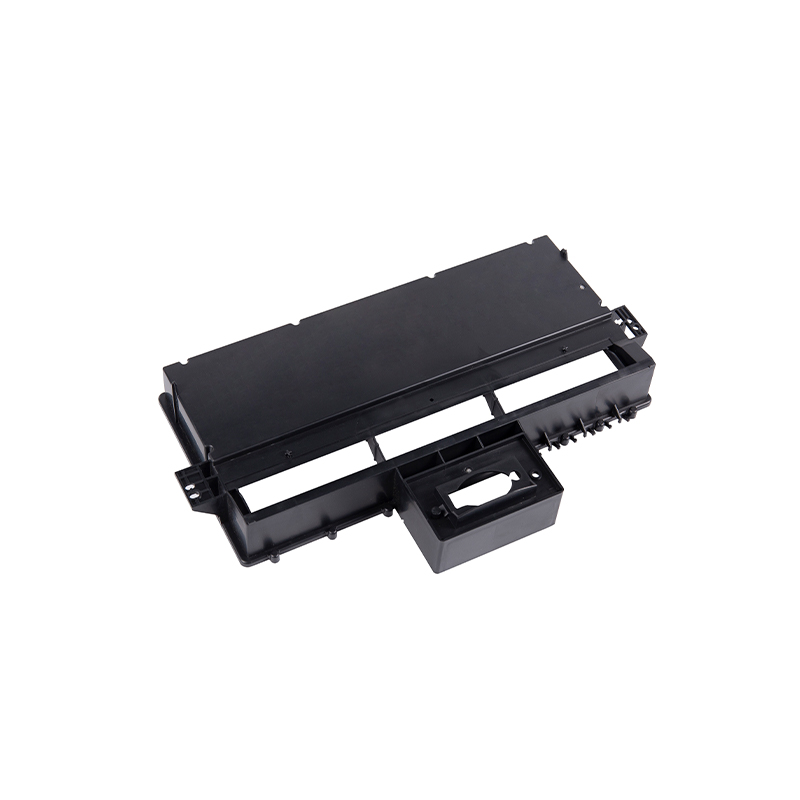
Vnitřní vstřikované díly tiskárny HIPS 108g Toto 108g interní příslušenství k tiskárně HIPS podporuje stabilní, izolovaný provoz v průmyslových 3D tiskárnách a zařízeních pro přesné vstřikování. Zobrazit produkt → Vady na lisovaných dílech jsou zřídkakdy záhadné, jakmile víte, kde hledat.
Nic z toho není vyřešeno pouhým otočením číselníku. Řeší se společným čtením součásti, nástroje a procesu.
Většina kupujících přesných lisovaných dílů nehledá největšího dodavatele. Hledají takový, který jasně odpovídá na otázky, drží rozměry v průběhu času a říká něco užitečného, když má návrh způsobit problémy.
Od září 2002 vyrábíme přesné formy a lisované díly v Suzhou v továrně o rozloze více než 10 180 metrů čtverečních v průmyslovém parku Hengjing v okrese Wuzhong. S týmem přibližně padesáti lidí, přesnými počítačem řízenými vstřikovacími stroji a vlastním zařízením na výrobu forem zpracováváme malé a střední díly pro zákazníky z oblasti medicíny, automobilového průmyslu, elektrických, motorových, potravinářských strojů a ekologických testů. Nic exotického, jen dlouhý zvyk věnovat pozornost detailům, které udržují plastové lisované díly funkční.
Copyright © Suzhou Huanxin Precision Molding Co., Ltd. Všechna práva vyhrazena. Zakázkový dodavatel vstřikování plastů